为什么焊缝是防渗工程的生命线
做防渗的人都知道一句话:膜材再好,焊缝不合格,一切白搭。
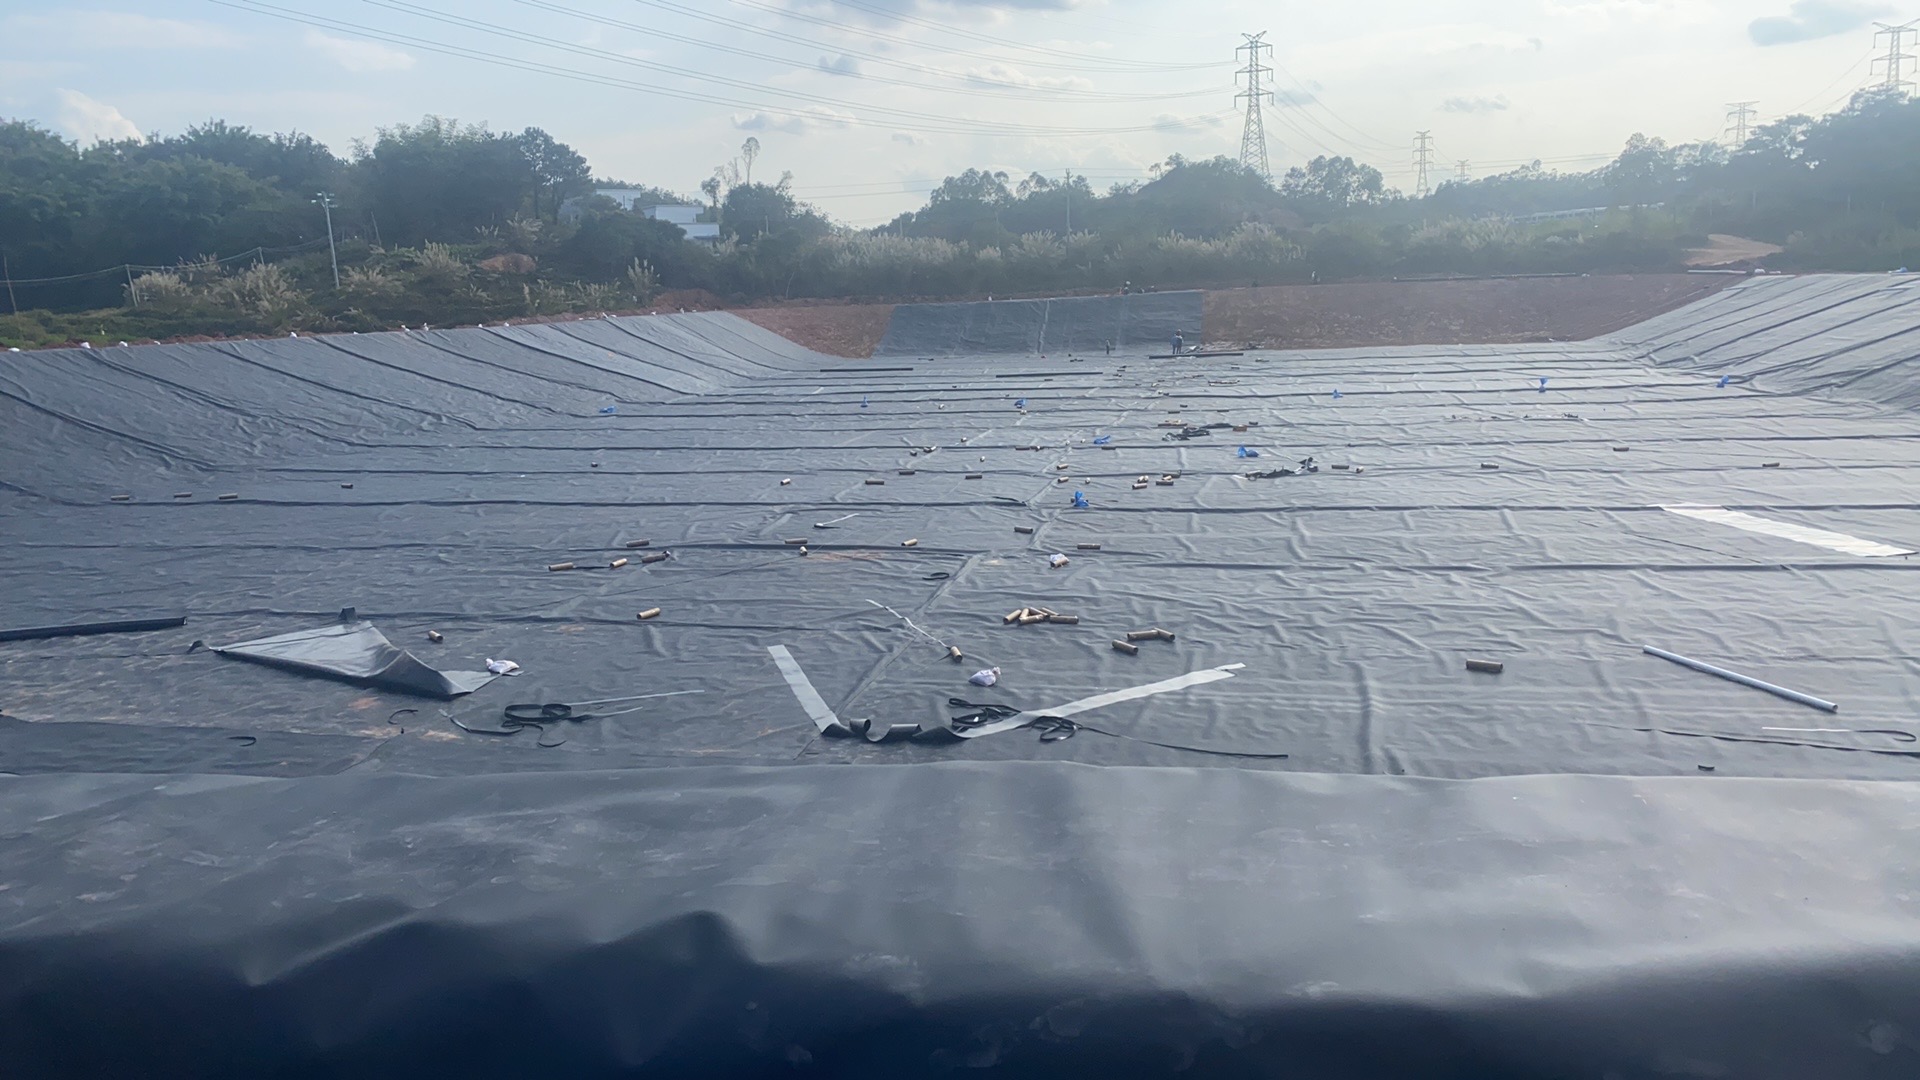
大量工程统计显示,土工膜防渗系统约 80% 的渗漏并非出自膜材本身,而是出自焊缝。焊缝是整张膜最薄弱的环节 —— 它要承受拉应力、剪应力、温度应力和化学腐蚀,一旦存在虚焊、漏焊、烧穿,哪怕只有针尖大小的漏点,渗沥液、尾矿浆、养殖废水都会从这里持续渗漏,轻则污染土体地下水,重则整池报废、环保处罚。
所以,"焊接质量怎么验" 从来不是施工队的私事,而是业主、监理、第三方、材料商四方共同把关的生死线。这篇文章按国标 GB/T 51403-2021 及 ASTM/GRI 国际通行做法,把判断焊接质量的完整方法讲透。
一、先搞懂:你面对的是哪种焊缝
判断焊接质量前,先分清两种主流工艺,因为它们适用的检测方法完全不同:
| 焊接方式 | 工艺特点 | 焊缝形态 | 典型用途 |
|---|---|---|---|
| 双轨热熔焊(热楔焊,自动焊机) | 高温楔形块加热两层膜,碾压融合,一次焊出两道平行焊缝 | 双焊缝 + 中间封闭气道 | 大面积平面、坡度平缓的库底 / 池底主焊缝 |
| 挤压焊(挤出焊,手持焊枪) | 挤出熔融树脂焊条填充在搭接缝处 | 单条焊珠焊缝 | 阴阳角、穿管节点、修补、T 型接头等复杂部位 |
理解这个区别很重要 ——双轨焊缝自带一条 "气道",可以用气压法无损检测;挤压焊缝没有气道,只能用真空箱法或电火花法。 方法用错,检测结果就失真。
二、判断焊接质量的 4 道关卡
第 1 关:外观目测(100% 必检,是第一步,也是第一道筛)
焊接完成后,首先由焊工和质检员沿整条焊缝目测 + 触感检查,国标要求每条焊缝 100% 目测。重点看:
- 焊缝表面熔浆挤出是否连续、均匀,有无断焊、漏焊;
- 有无烧穿、孔洞、焦黑、气泡,以及夹泥、夹灰、褶皱卷入焊缝;
- 搭接宽度是否符合设计(双轨热熔焊一般 ≥100mm),两道焊缝是否平行、错位。
目测过关 ≠ 焊接合格,它只是剔除最明显的硬伤。真正的判定,靠下面两道 "仪器关卡"。
第 2 关:非破坏性检测(无损检测,全缝覆盖)
这是判断焊接密封性的核心手段,四种方法各有分工:
| 检测方法 | 适用焊缝 | 操作要点 | 合格标准 |
|---|---|---|---|
| 气压法 / 充气法 | 双轨热熔焊缝(主流方法) | 封堵气道两端,插针充气加压 | 加压至 0.2~0.25MPa(200~250kPa),稳压 3~5 分钟,压力降幅在允许范围内(GB/T 51403 要求保压后不低于 240kPa)即为合格 |
| 真空箱法 | 挤压焊缝、单轨焊缝、修补处、T 型接头 | 焊缝涂肥皂水,真空罩扣压抽负压 | 抽负压至 -25~-50kPa,观察 30 秒以上,无气泡冒出为合格 |
| 电火花法 | 导电基面 / 双层衬里、复杂地形焊缝 | 高压电极沿焊缝扫描 | 电压约 15~30kV,无电弧放电 / 击穿为合格 |
| 超声波检测 | 部分项目补充使用 | 声波探伤 | 按合同约定 |
关键原则:非破坏性检测应做到 "能测尽测"。 国际通行做法(ASTM D4437 / D5820)要求双轨焊缝 100% 做气压检测,挤压焊缝和修补处 100% 做真空箱检测。
第 3 关:破坏性检测(抽样 "开刀",验 "真强度")
气压 / 真空只能证明 "不漏气",但证明不了 "焊得牢"。有一种最隐蔽的缺陷叫虚焊(冷焊)—— 表面看着融合完好、气压也合格,实际分子没真正熔合,强度只有正常焊缝的一半不到。这类缺陷只能靠破坏性检测揪出来。
做法:沿焊缝垂直方向裁样,送实验室做剪切拉伸试验和剥离试验。
| 检测项 | 判什么 | 常见合格标准 |
|---|---|---|
| 剪切拉伸试验 | 焊缝承受拉应力的能力 | 焊缝抗拉强度不低于母材的 80%(国内规范常用);美标 GRI GM19 对 1.5mm 光面 HDPE 要求剪切强度达标且断裂发生在膜材本体(韧性断裂)而非焊缝脱开 |
| 剥离试验 | 两层膜的粘合牢度 | 美标要求破坏形态为 "膜体撕裂"(cohesive tear)而非沿焊缝平滑脱开(adhesive failure)—— 后者即便强度数值高也判不合格 |
取样频率(这是验收时最容易扯皮的地方):
- 国内规范:通常按焊缝长度每 500~1000m 取一组,或每台焊机每班次至少 1 组;
- 国际 ASTM/GRI:每 150m 焊缝取一组,每台焊机每班次再增补 1 组,糙面膜加密到每 100m;
- 建议:业主和监理在合同中写死取样频率和判定标准,避免现场随意减样。
第 4 关:第三方 CQA 见证 + 全过程留痕
防渗工程质量管理的通行做法是引入第三方质量保证(CQA),由独立检测人员(而非施工队自检自验)见证:
- 焊工资质、焊机校准记录;
- 每日焊接参数(温度、速度、压力)台账;
- 每条焊缝的检测数据、修补记录、复测记录;
- 不合格焊缝必须切除(超缺陷点至少 300mm)重焊,重焊后重新检测合格才能验收。
三、常见焊接缺陷速查表(现场对照用)
| 缺陷类型 | 表现 | 产生原因 | 后果 | 预防措施 |
|---|---|---|---|---|
| 虚焊 / 假焊(冷焊) | 表面融合但强度低,剥离面光滑 | 焊接温度不足、速度过快、环境低温未调参 | 最危险,气压检测可能漏检,长期渗漏 | 试焊定参,低温时提高楔温、降速 |
| 烧穿 / 烧焦 | 焊缝发黑、有洞 | 温度过高、速度过慢、膜面杂质 | 直接漏点 | 控制温度,清理膜面 |
| 漏焊 / 断焊 | 熔浆不连续 | 焊机跳停、接缝未对正 | 密封失效 | 目测复核,逐段补焊 |
| 气泡 / 鼓包 | 焊缝内局部空腔 | 膜面水分、空气未排尽 | 局部强度薄弱 | 铺设时排尽空气,干燥膜面 |
| 夹泥 / 夹灰 | 焊缝内含杂质 | 基面不洁、风沙天气施工 | 局部漏点 | 焊接前清理,风力过大停工 |
| 搭接不足 / 错位 | 熔合宽度不够 | 铺设对位不严 | 强度不足 | 划线定位,控制搭接 ≥100mm |
四、中美标准焊接检测要求对比(一表看懂)
| 对比项 | 中国 GB/T 51403-2021 / 行业规范 | 美国 ASTM / GRI GM19 |
|---|---|---|
| 双轨焊缝气压检测 | 加压 250kPa,稳压 3~5min,压力不低于 240kPa | ASTM D5820:约 2bar (30psi),稳压 5min,压降 ≤20% |
| 单轨 / 挤压焊缝 | 真空箱法,无气泡合格 | ASTM D5641 真空箱法、ASTM D7240 电火花法 |
| 破坏性试验方法 | 剪切拉伸 + 剥离,焊缝强度 ≥ 母材 80% | ASTM D6392 剪切 + 剥离;GRI GM19 定剪切 / 剥离强度值,破坏须为膜体撕裂 |
| 取样频率 | 每 500~1000m 一组 | 每 150m 一组 + 每焊机每班次 1 组 |
| 产品标准 | CJ/T 234(膜材)、GB/T 17643 系列 | GRI GM13 / ASTM D 系列 |
一句话总结差异:国标强调 "不漏 + 强度不低于母材 80%",美标更严苛 —— 既卡强度数值,又卡破坏形态(必须膜体撕裂才算真合格)。 出口项目或对标外资业主时,建议直接按 GRI GM19 + ASTM 全套执行,减少返工扯皮。
总结
焊接质量是 "三分焊、七分管",但膜材本身的稳定性同样决定了焊缝的成败—— 杂质多、回收料超标、厚度不均的膜,焊出来就是隐患。
金穗环保 HDPE 土工膜坚持原生料生产、批次可溯源,配合出厂力学与抗老化指标全检,从源头为你的焊缝质量兜底;我们也可提供焊接技术指导与现场品控建议,帮你把 "如何判断焊接质量" 真正落到项目里。选膜,选的就是省心。